
فهم إجراءات التشغيل لآلة تحبيب البلاستيك الجديدة يساعد في ضمان التشغيل الطبيعي لآلة التحبيب، والحفاظ على درجة حرارة مستقرة، وتحسين كفاءة الإنتاج. فيما يلي بعض الاحتياطات.
تسخين آلة تحبيب البلاستيك
قبل بدء تشغيل آلة تحبيب البلاستيك، يجب تسخينها لمدة تتراوح بين أربعين إلى خمسين دقيقة. ارفع درجة الحرارة واسحب حزام المثلث للمحرك باليد حتى يصبح حرًا، واسحبه باستمرار من ثماني إلى عشر مرات وفقًا لاتجاه الدوران العادي. استمر في التسخين لمدة عشر دقائق تقريبًا ثم شغّل الآلة، مع الاستمرار في إضافة الحرارة.
الحفاظ على درجة حرارة مستقرة
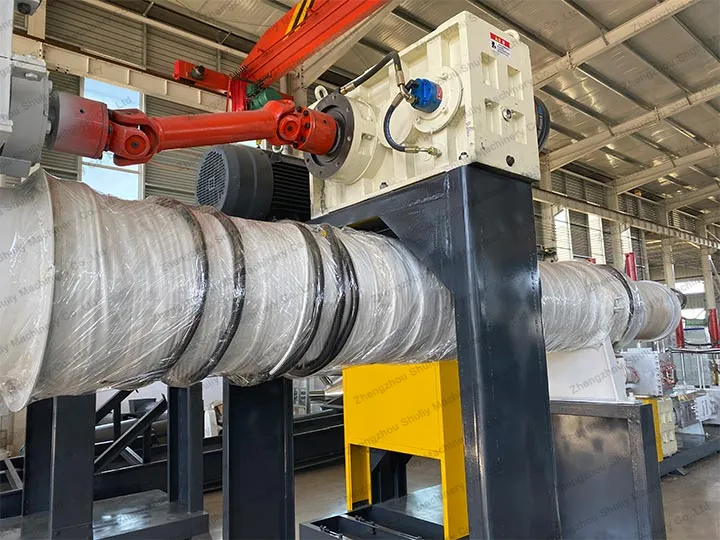
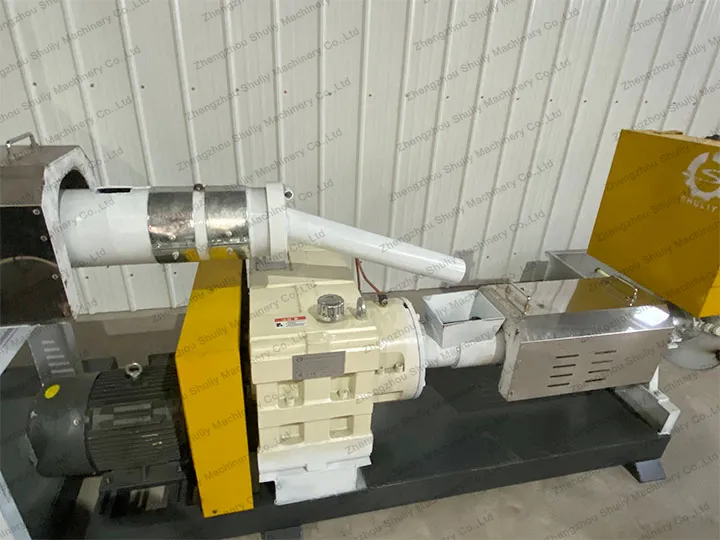
أثناء التشغيل العادي لـ آلة تحبيب البلاستيك، من الضروري الحفاظ على درجة حرارة آلة تحبيب البلاستيك مستقرة ومنع تقلباتها. بالقرب من فتحة تنفيس الهواء، يجب الحفاظ على درجة حرارة الجزء الأمامي من آلة التحبيب عند حوالي 200 درجة مئوية.
التغذية المنتظمة
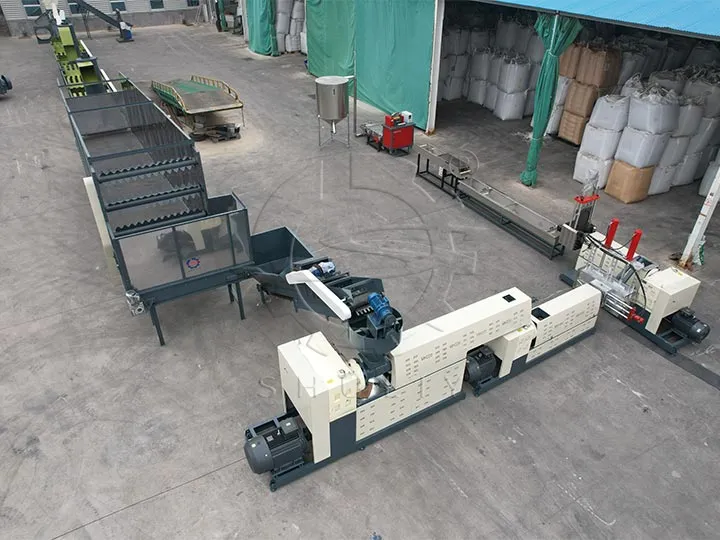
عند تغذية المواد، تأكد من أنها منتظمة، وألا يكون هناك نقص في المواد. يجب أن تكون سرعة تغذية آلة التحبيب وسرعة التغذية متطابقتين بشكل مناسب. وإلا، سيؤثر ذلك على جودة الحبيبات وإنتاجيتها.

إيقاف تشغيل آلة تحبيب البلاستيك
عند إيقاف الآلة، يجب قطع التيار الكهربائي تمامًا عن المحرك الرئيسي لآلة التحبيب. يجب إزالة سدادة رأس العمود (الجزء ذو المفتاح) وتركها لتسخن بشكل منفصل قبل الاستخدام التالي.