
Les extrudeuses-granuleuses de plastique peuvent présenter des bandes cassées lors du processus de granulation pour diverses raisons. Cet article analyse les causes des bandes cassées dans les machines de recyclage des déchets plastiques et les contre-mesures correspondantes.
Impuretés externes
- Vérifier que les angles morts de la machine de granulation PP dans chaque étape de mélange et de décharge sont nettoyés.
- Augmenter la taille des mailles et le nombre de tamis de la extrudeuse-granuleuse de plastique.
- Essayer de couvrir les trous où des débris pourraient tomber (couvercle solide ou grillagé).
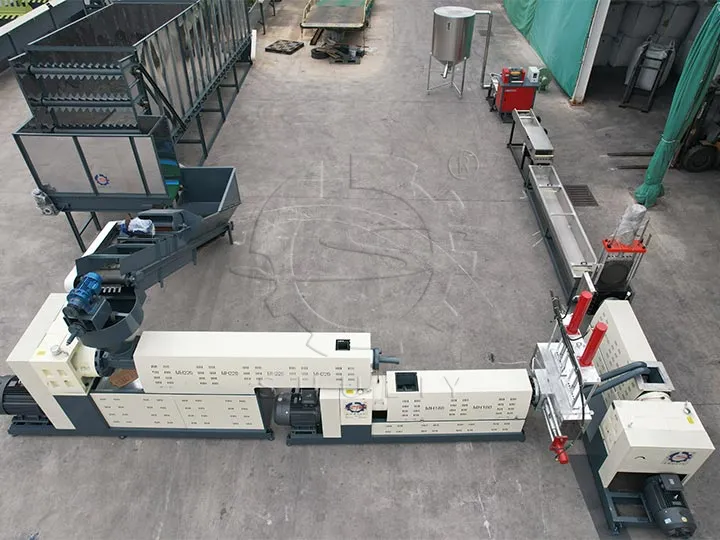
Impuretés internes
Cela est principalement dû à une carbonisation sévère causée par le procédé ou la machine de granulation PP, et le carbure est entraîné dans la bande plastique, ce qui provoque la rupture de la bande sous l'action de la force de traction.
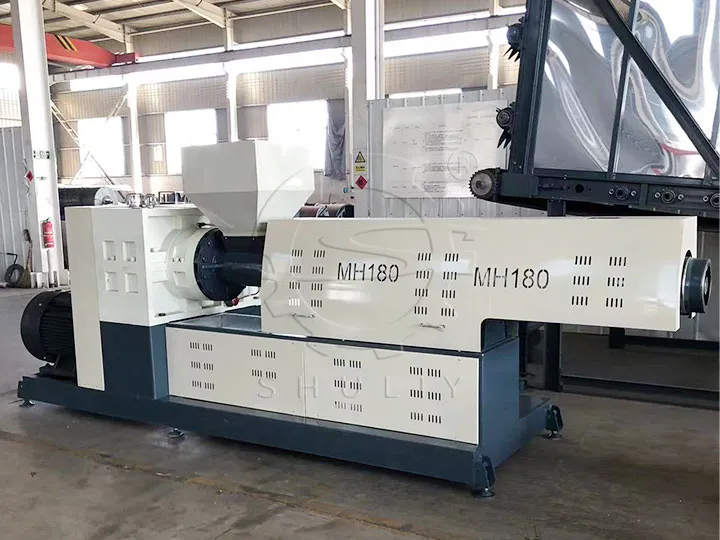
Mauvaise plastification des matériaux
La température d'extrusion de l'extrudeuse-granuleuse est trop basse ou le cisaillement de la vis est trop faible, ce qui empêche une plastification complète du matériau. Des grumeaux de matière apparaissent alors, entraînant finalement des bandes cassées.

Évacuation non fluide de l'extrudeuse-granuleuse
L'humidité du matériau est élevée, la vapeur d'eau de traitement n'est pas évacuée en temps utile par l'évacuation naturelle et le vide, elle reste piégée dans la bande de matière, ce qui provoque la rupture sous l'action de la traction.