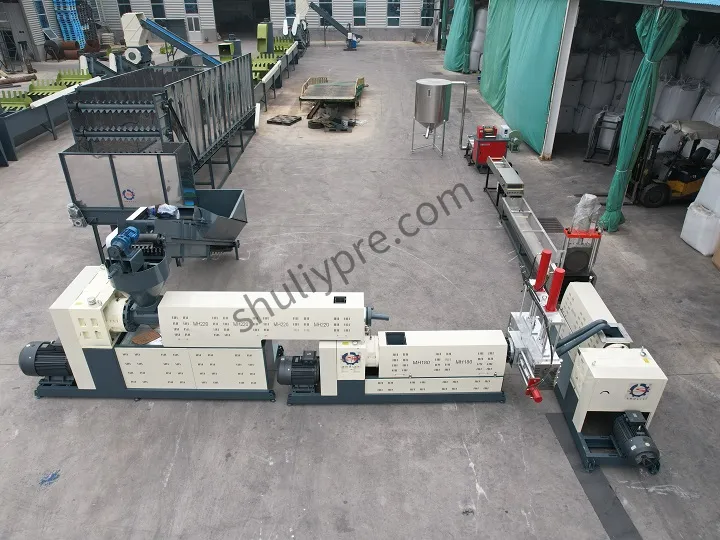
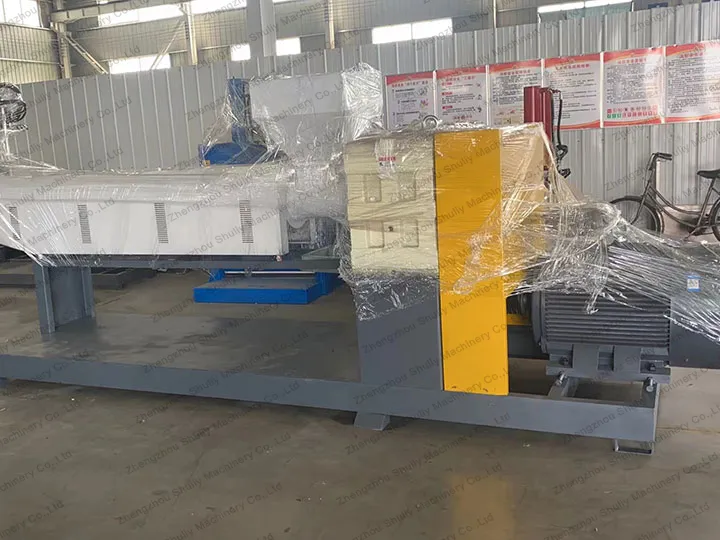
Les granulés plastiques produits par les extrudeuses PVC apparaissent creux, ce qui peut affecter leur qualité et leur applicabilité. Votre granulateur a-t-il déjà produit des granulés plastiques creux ? Souffrez-vous de ce problème ? Aujourd'hui, dans cet article, nous discuterons des raisons de ce phénomène et de la manière dont vous pouvez obtenir une machine de granulation PE produisant des granulés plastiques de meilleure qualité.
Teneur en humidité élevée de la matière première de l'extrudeuse PVC
Une teneur en humidité trop élevée dans la matière première entrant dans l'extrudeuse PVC est un facteur majeur de la formation de granulés creux. Une humidité élevée crée de la vapeur pendant le processus de granulation dans le granulateur, ce qui empêche une bonne plastification du plastique. L'expansion de la vapeur peut provoquer la formation de vides à l'intérieur des granulés, entraînant des granulés creux. Il est donc important de s'assurer que la teneur en humidité répond aux exigences de production avant que la matière première n'entre dans la machine de granulation PE. Nous recommandons d'intégrer une séchoir à plastique dans la ligne de granulation plastique pour sécher efficacement la matière première.
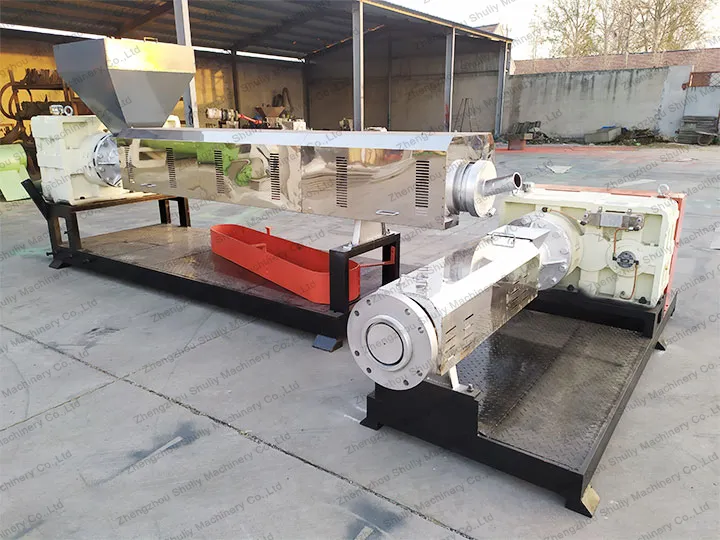
Température du granulateur
La température de l'extrudeuse PVC est cruciale pour le processus de plastification. Si la température du granulateur est trop basse, les déchets plastiques ne peuvent pas être complètement plastifiés. Cela peut entraîner la présence de zones non fondues à l'intérieur du granulé. Ces zones non fondues peuvent créer des vides lors du refroidissement et du durcissement, résultant en des granulés creux. Il est donc important de s'assurer que la température de la machine de granulation PE répond aux exigences de production pendant le processus pour garantir une plastification complète du plastique.
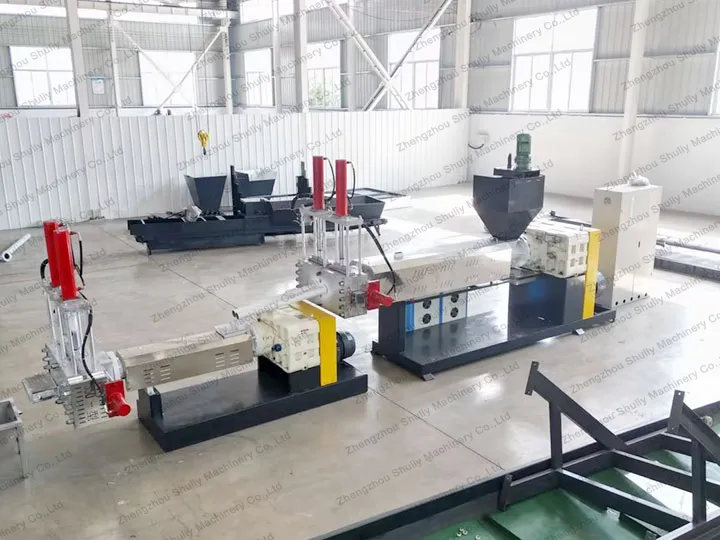
Température du bac de refroidissement trop basse
Dans une ligne de granulation plastique, le bac de refroidissement est situé après l'extrudeuse PVC. Sa fonction principale est de refroidir efficacement le plastique après sa sortie de la machine de granulation PE pour garantir la stabilité de la forme et de la qualité des granulés. Si la température de l'eau dans le bac de refroidissement est trop basse, les granulés refroidissent trop rapidement. Cela peut provoquer la solidification de la couche externe du granulé tandis que l'intérieur reste fluide, créant des vides et des retraits à l'intérieur du granulé. Il est donc important de maintenir une température d'eau appropriée pendant le refroidissement pour éviter le problème des granulés creux.
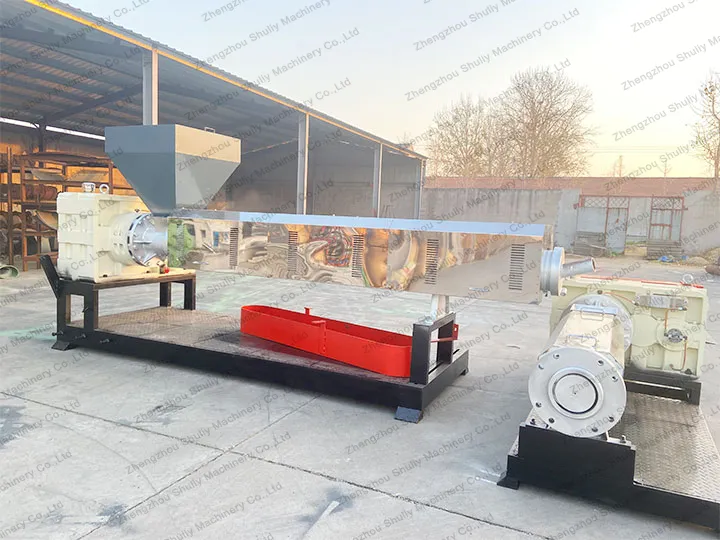
L'apparition de vides dans les granulés plastiques produits par une extrudeuse PVC est généralement liée à des facteurs tels que la teneur en humidité de la matière première, la température du granulateur et la température de refroidissement. Tous ces facteurs affectent le processus de plastification et de durcissement du plastique, entraînant des vides et des retraits à l'intérieur des granulés. Pour résoudre ce problème, nous devons contrôler strictement la température de la machine et la teneur en humidité de la matière première pendant le processus de granulation de l'extrudeuse PVC.