Пластиковые гранулы, произведенные ПВХ-экструдерами, получаются полыми, что может повлиять на их качество и применимость. Ваш гранулятор когда-нибудь производил полые пластиковые гранулы? Вы страдаете от этой проблемы? Сегодня в этой статье мы обсудим причины этого явления и способы, как заставить вашу PE-гранулирующую машину производить более качественные пластиковые гранулы.
Высокая влажность сырья ПВХ-экструдера
Слишком высокая влажность сырья, поступающего в ПВХ-экструдер, является основным фактором образования полостей в пластиковых гранулах. Высокая влажность создает пар во время процесса грануляции в грануляторе, что препятствует правильной пластификации пластика. Расширение пара может привести к образованию пустот внутри пластиковых гранул, что приводит к полым пластиковым гранулам. Поэтому важно убедиться, что влажность соответствует производственным требованиям, прежде чем сырье поступит в PE-гранулирующую машину. Мы рекомендуем включить машина для сушки пластика в линия грануляции пластика для эффективной сушки сырья.
Температура гранулятора
Температура ПВХ-экструдера критически важна для процесса пластификации. Если температура гранулятора слишком низкая, отходы пластика не могут быть полностью пластифицированы. Это может привести к наличию нерасплавленных участков внутри пластиковой гранулы. Эти нерасплавленные участки могут создавать пустоты в процессе охлаждения и отверждения, что приводит к полым пластиковым гранулам. Поэтому важно обеспечить, чтобы температура PE-гранулирующей машины соответствовала производственным требованиям в процессе производства, чтобы гарантировать полную пластификацию пластика.
Слишком низкая температура охлаждающей ванны
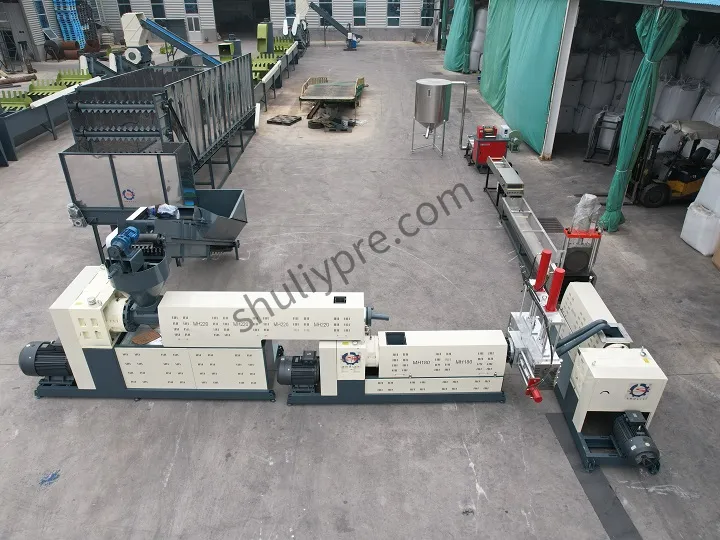
В линии грануляции пластика охлаждающая ванна расположена после ПВХ-экструдера. Ее основная функция — эффективно охлаждать пластик после выхода из PE-гранулирующей машины, чтобы обеспечить стабильность формы и качества пластиковых гранул. Если температура воды в охлаждающей ванне слишком низкая, пластиковые гранулы будут охлаждаться слишком быстро. Это может привести к затвердеванию внешнего слоя гранулы, в то время как внутренняя часть остается жидкой. Это может вызвать пустоты и усадку внутри пластиковой гранулы. Поэтому важно обеспечить правильную температуру воды в процессе охлаждения, чтобы избежать проблемы полых пластиковых гранул.
Появление пустот в пластиковых гранулах, произведенных ПВХ-экструдер, обычно связано с такими факторами, как влажность сырья, температура гранулятора и температура охлаждения. Все эти факторы влияют на процессы пластификации и отверждения пластика, что приводит к пустотам и усадке внутри гранул. Чтобы решить эту проблему, необходимо строго контролировать температуру машины и влажность сырья в процессе грануляции ПВХ-экструдера.