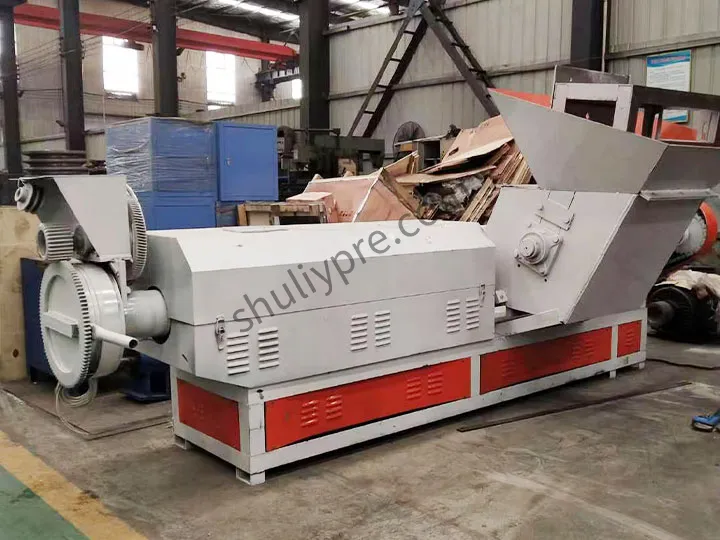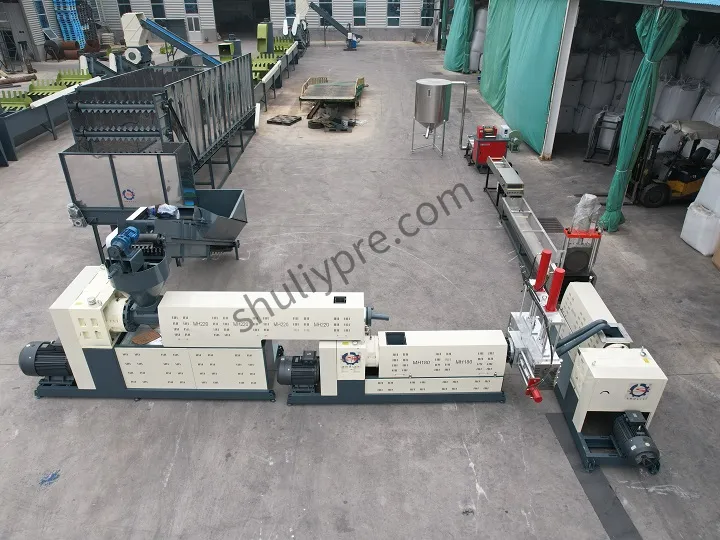
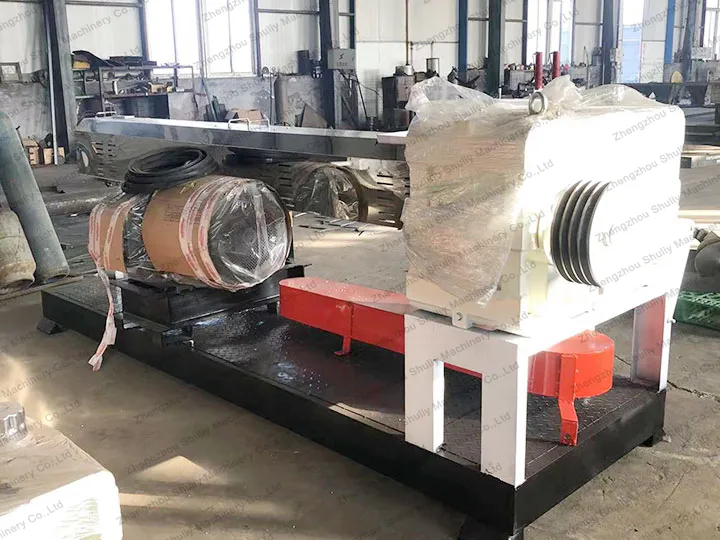
造粒机在生产过程中出现漏料问题,常导致生产效率降低和产品质量下降。许多厂家遇到这种情况不知如何处理。今天特意请教了我们的工程师,了解塑料造粒回收机排气口漏料的原因。如果您在PE造粒机生产过程中遇到同样情况,可以先自行检查。
造粒机的进料速度与转速
进料速度与造粒机转速不匹配可能是排气口漏料的关键原因。如果进料速度过快而塑料造粒回收机转速较低,会导致物料在螺杆中停留时间缩短,塑化不充分,产生气泡或塑化不均。这可能导致PE造粒机内部压力升高,进而引起排气口漏料。
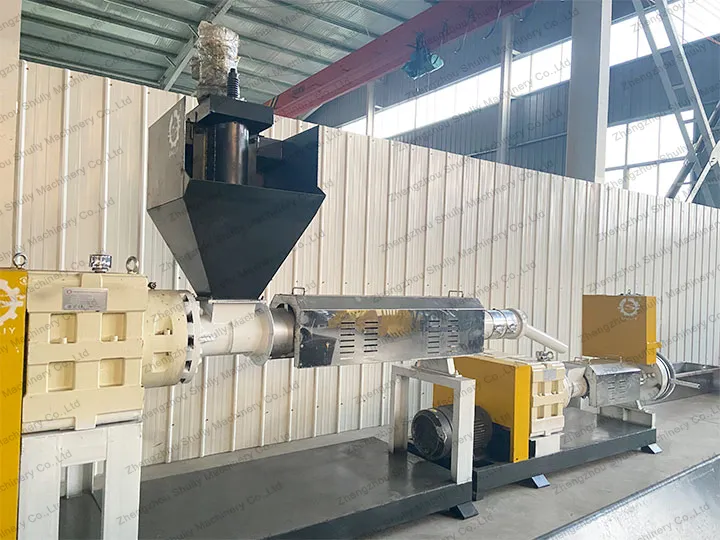
PE造粒机排气口温度
排气口温度过低也可能是造粒机排气口漏料的原因之一。在塑料挤出过程中,适当的温度能促进物料塑化和流动性,有助于排出塑料造粒回收机中的空气和气体。如果排气口温度过低,塑料可能流动性不足,无法排出气体,从而导致PE造粒机排气口漏料问题。
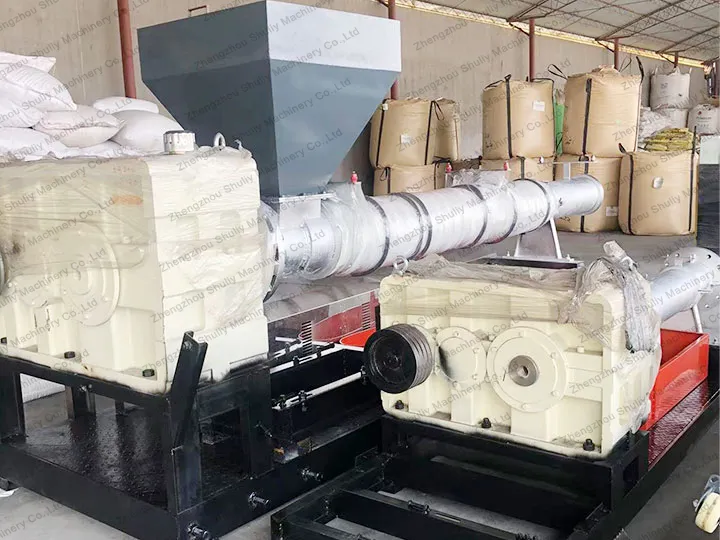
造粒机的螺杆
进料筒中塑料造粒回收机螺杆与排气口不匹配也可能导致排气口漏料。如果造粒机螺杆与进料筒之间的排气口设计不合理或存在间隙,物料在挤出过程中无法顺利排气。这种情况下,气泡在排气口积聚,排气不畅,最终导致物料从排气口漏出。
如何解决造粒机排气口漏料问题?
- 调整塑料造粒机的进料速度和转速,确保它们在合理范围内协调工作。避免因进料过快导致气体积聚。
- 优化PE造粒机的加热系统,确保排气口温度适中。这有利于物料塑化和气体排放。
- 优化排气口的形状和位置,确保其与造粒机螺杆良好匹配。这有助于促进气体顺利排出。