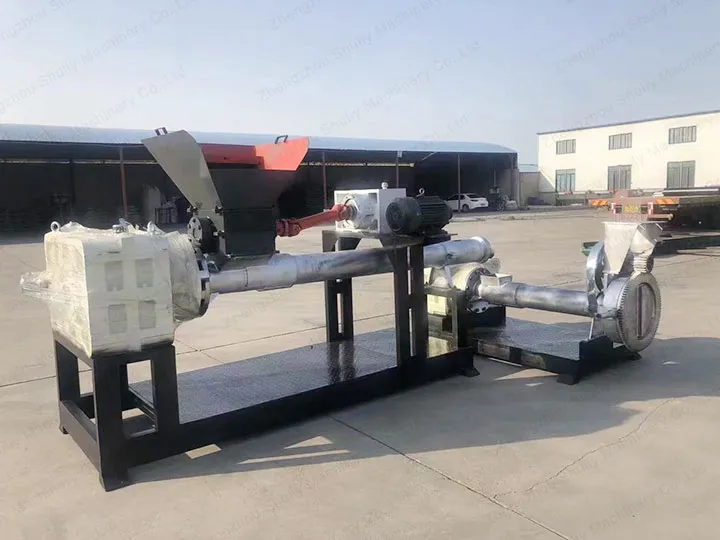
挤出过程是造粒机的重要步骤,但有时会遇到塑料长条断裂的问题。这不仅影响生产效率,还会降低再生塑料颗粒的质量。今天,我们将探讨废塑料挤出机断条问题的原因,并提供解决方案,以确保塑料薄膜挤出过程的稳定性。
造粒机的温度
造粒机的温度控制是挤出过程的关键环节。温度设置不当或不稳定会导致塑料熔融状态不均匀,从而引发断条。因此,确保废塑料挤出机加热区和机头温度稳定是避免断条问题的重要措施。
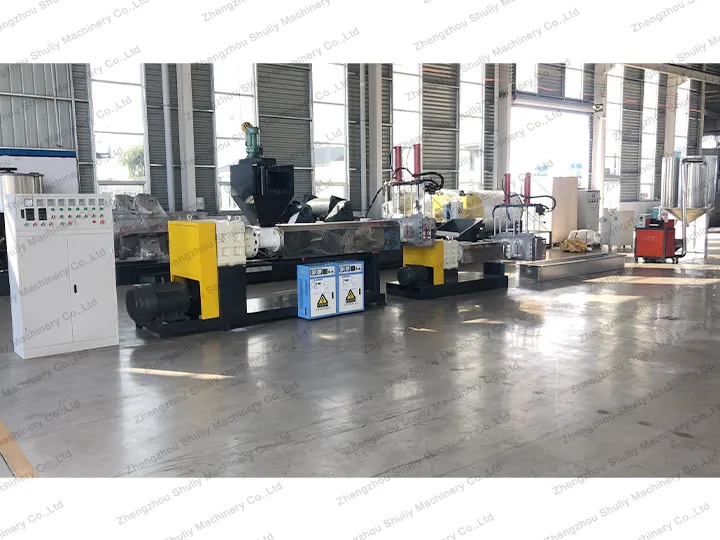
塑料薄膜挤出螺杆和机头
造粒机的螺杆和机头设计也是断条问题的关键因素。螺杆混合效果不佳或机头设计不合理可能导致塑料条断裂。因此,确保塑料薄膜挤出螺杆混合充分、机头设计合理,是提高挤出过程稳定性的关键步骤。
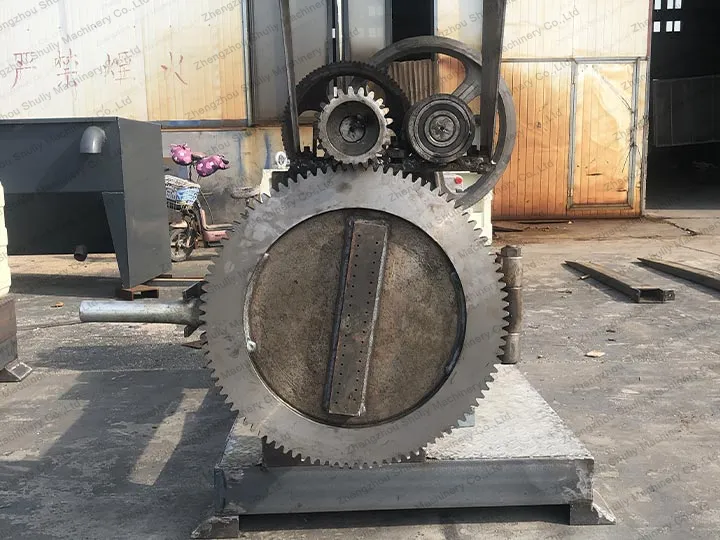
造粒机挤出速度
挤出速度是塑料从废塑料挤出机内部挤出的速率。过高的挤出速度可能导致塑料熔融不充分或冷却不足,从而引起断条。适当控制造粒机的挤出速度,保持稳定的生产速率,有助于避免断条。
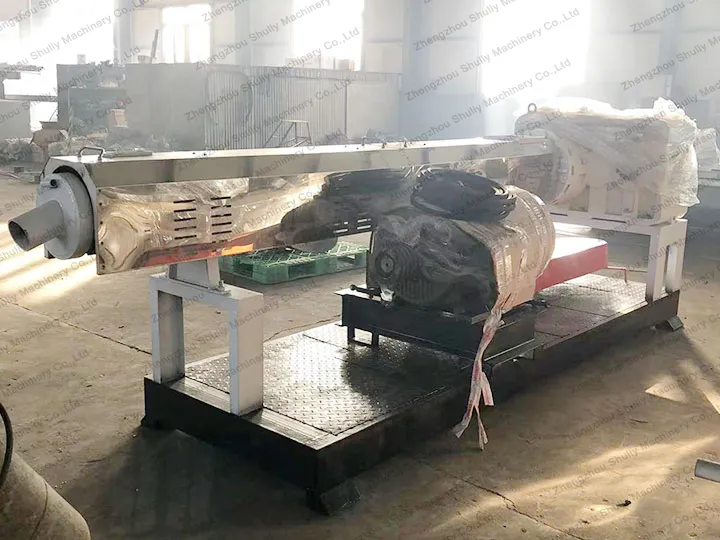
废塑料挤出机模具
模具的磨损也会导致断条。长时间使用可能使模具表面不平整或损坏,从而影响造粒机挤出过程的稳定性。定期检查和维护模具,保持其表面平整光滑,对于确保废塑料挤出机挤出过程的稳定性和再生塑料颗粒的质量至关重要。通过模具维护,塑料薄膜挤出可以持续稳定运行,生产出高质量的再生塑料颗粒。
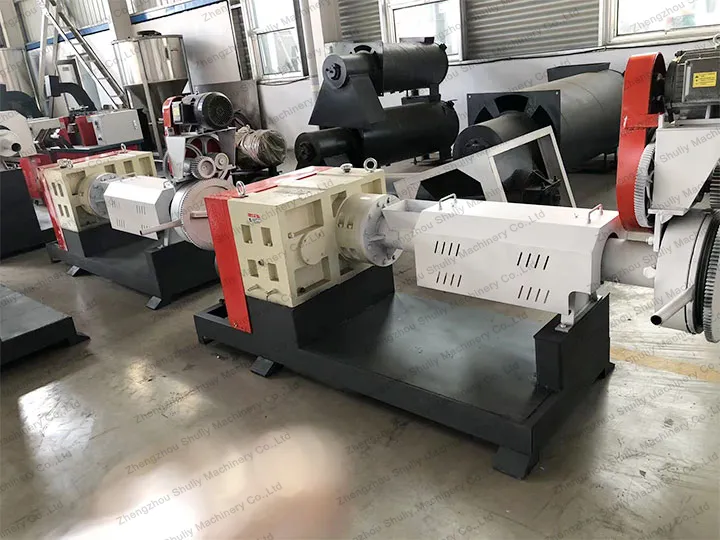
以上所有方法都是确保稳定高效的造粒机挤出过程的关键措施。通过不断改进和优化工艺,废塑料挤出机的挤出过程将更加顺畅。