
塑料挤出造粒机在造粒过程中出现断条可能由多种原因引起。本文分析了废塑料回收造粒机断条的原因及相应的对策。
外部杂质
- 检查混料和排料各环节中PP塑料造粒机的死角是否清理干净。
- 增加塑料挤出造粒机的筛网目数和层数。
- 尽量覆盖可能掉入杂物的孔洞(实心或网状盖板)。
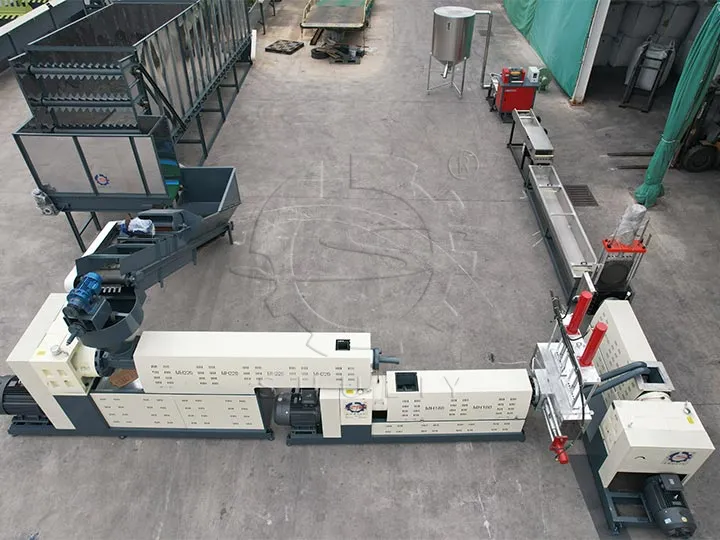
内部杂质
主要是由于工艺或PP塑料造粒机导致的严重炭化,炭化物被带入塑料条中,在牵引力作用下导致断条。
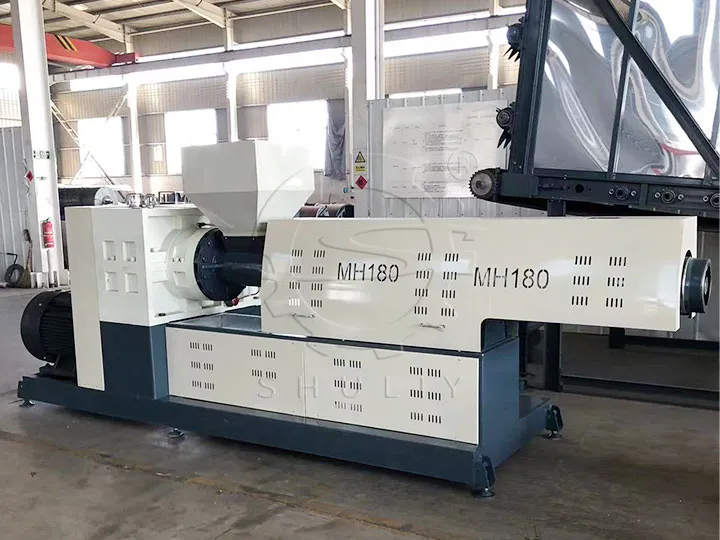
物料塑化不良
塑料挤出造粒机挤出温度过低或螺杆剪切过弱,导致物料未充分塑化。此时会出现料块,最终导致断条。

塑料挤出造粒机排气不畅
物料水分严重,加工过程中水蒸气未能通过自然排气和真空排除及时排出,滞留在料条中,在牵引力作用下导致断条。